bakit pareho ang vacuum tank at ang spray tank ay mahalaga sa PE pipe extrusion line?
Sa PE pipe extrusion line, bakit parehong mahalaga ang vacuum water tank at ang spray water tank?
PE pipe extrusion line: mga tungkulin ng vacuum water tank at spray water tank
Kapag ang mga pipe ng PE ay na-extruded mula sa die, umiiral ang mga ito sa isang mataas na temperatura na natunaw at pinalambot na estado, na walang nakapirming panlabas na diameter at circularity; samakatuwid, ang mabilis na paghubog at paglamig ay mahalaga upang maiwasan ang pagbagsak, pag-deform, o paglihis ng mga tubo mula sa mga tinukoy na dimensional tolerance. Ang vacuum water tank ay gumaganap ng diameter setting at paghubog, samantalang ang spray water tank ay nagpapatuloy sa proseso ng paglamig; ang dalawang sistema ay nagsisilbi ng mga natatanging pagganap na tungkulin.

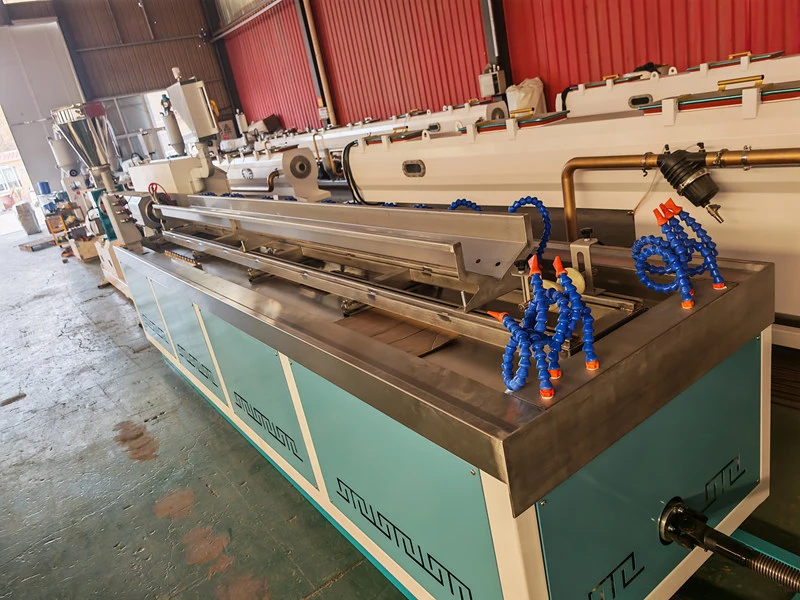
1. Vacuum water tank (vacuum constant-diameter tank, core shaping section)
Function: Upang "sipsip" ang flexible PE pipe, ayusin ang panlabas na diameter at circularity nito, at sabay-sabay na magsagawa ng paunang paglamig. Prinsipyo: Ang tangke ng tubig ay puno ng tubig, at ang isang vacuum ay nilikha sa loob ng tangke, na nagreresulta sa negatibong presyon sa loob ng tangke; ang panlabas na dingding ng tubo ay mahigpit na idinidiin laban sa panloob na dingding ng manggas na angkop sa diameter sa pamamagitan ng presyon ng atmospera, na pilit na pinapalawak ang tinunaw na pipe ng PE sa karaniwang panlabas na diameter nito, na tinitiyak na ang tubo ay nagpapanatili ng circularity nito nang hindi napipiga.
· Kaagad pagkatapos umalis sa ulo ng die, ang materyal ng tubo ay nasa mataas na temperatura at nananatiling malambot; sa yugtong ito, dapat iwasan ng isang tao ang biglaang, malaking dami ng pagbuhos ng malamig na tubig, dahil magdudulot ito ng mabilis na paglamig ng ibabaw habang ang loob ay nananatiling tunaw, na posibleng humahantong sa mataas na panloob na stress, pag-crack, at pagpapapangit ng dingding ng tubo.
· Ang temperatura ng tubig sa vacuum chamber ay karaniwang pinananatili sa pagitan ng 30–50 °C; ang maligamgam na tubig ay ginagamit para sa paghubog, unti-unting pag-aalis ng init.
· Ang pag-lock ng panlabas na diameter gamit ang vacuum negative pressure ay ang pinaka-kritikal na istasyon para matiyak ang dimensional tolerances ng pipe material at maiwasan ang ovality.
· Sabay-sabay, ang water film ay bumabalot sa piping, na nagbibigay ng paunang paglamig na nagtataguyod ng pagbuo ng isang solidong layer ng balat sa ibabaw ng tubo; ang layer na ito ay nagbibigay ng sapat na tigas upang maiwasan ang pagbagsak ng tubo.
Kung walang vacuum na tangke ng tubig, ang extruded na pipe ng PE ay magiging malambot at maluwag, magpapakita ng hindi pare-parehong mga panlabas na diameter, at magpapakita ng labis na ovality, na ginagawang imposibleng matugunan ang mga pambansang karaniwang sukat.

2. Spray water tank (cooling water tank, rear cooling section)
Function: Upang makamit ang malalim at matagal na paglamig, dinadala ang buong tubo sa isang temperatura na malapit sa temperatura ng kapaligiran. Pagkatapos ng vacuum shaping, ang panlabas na dingding ng pipe ay tumigas na, ngunit ang panloob na temperatura ng pipe wall ay nananatiling mataas, at ang core layer ay nananatiling malambot; dahil dito, ang tubo ay magde-deform pa rin sa ilalim ng mekanikal na stress. Gumagamit ang spray chamber ng high-pressure water mist upang pantay na i-spray ang panlabas na dingding ng pipe mula sa lahat ng panig, na patuloy na pinapawi ang panloob na init ng pipe wall:
· Multi-stage zoned spraying, na may mas mababang temperatura ng tubig (temperatura ng silid);
· Maglagay ng pare-parehong spray mula sa lahat ng panig upang maiwasan ang pagyuko ng tubo na dulot ng unidirectional cooling;
· Unti-unting bawasan ang pangkalahatang temperatura ng materyal ng tubo hanggang sa ganap na tumigas ang buong dingding ng tubo at ang tubo ay pumasok sa makinang panghila;
· Kung ikukumpara sa immersion cooling, ang spray cooling ay hindi gaanong madaling magdulot ng mga bula na dumikit sa mga dingding ng pipe, nagbibigay ng mas pare-parehong paglamig, at nagreresulta sa mas mababang panloob na stress sa piping material.
Kung vacuum chamber lamang ang gagamitin at walang spray chamber, ang temperatura sa core region ng tube ay magiging mataas, na nagiging sanhi ng pag-unat at deform ng tubo sa ilalim ng mga puwersa ng paghila; pagkatapos ng pagputol, ito ay madaling kapitan ng rebound at yumuko.

buod
Vacuum tank = pangunahin para sa paghubog, na may banayad na paglamig: ang negatibong presyon ay inilalapat sa tubing upang matiyak ang panlabas na diameter at bilog;
Pag-spray ng tangke ng tubig = Pangunahin para sa pagpapalamig, na may pantulong na pagpapapanatag: ganap na palamig at patigasin ang mga materyales sa piping mula sa labas hanggang sa loob upang maiwasan ang kasunod na pagpapapangit.
Kaya, ang dalawang prosesong ito ay sunud-sunod at functional na komplementaryong mga pangunahing hakbang sa proseso ng paghubog ng PE pipe extrusion; ang kawalan ng alinman sa isa ay magiging imposible na makagawa ng mga pipe ng PE na nakakatugon sa kinakailangang dimensional na katumpakan at mga pagtutukoy sa pagganap ng mekanikal. Dahil dito, ang dalawa ay kailangang-kailangan na mga bahagi ng pagsasaayos ng linya ng produksyon.
Mga Kaugnay na Balita
- Mga Bentahe ng Rubber Soaker Irrigation Pipes kumpara sa Traditional Irrigation Tubes
- Maaari ba ang Yongte Supply Turnkey Project Service para sa WPC decking plant?
- Matagumpay na Nasubok ang 200x50mm Recycled Solid Plastic Lumber Machine
- Ang Yongte WPC Column making machine na may co-extrusion ay matagumpay na nasubok
- Paano magagamit ang pag-aaksaya ng plastic film upang makagawa ng mga produktong wood-plastic composite (WPC)?
- Setting ng Temperatura ng WPC Extrusion Machine
Mag-iwan ako ng mensahe