Bakit Namin Nilagyan ang PE Pipe Extruder na may 33:1 L/D?
Mga kalamangan ng paggamit ng extruder na may 33:1 L/D ratio para sa PE water pipe production
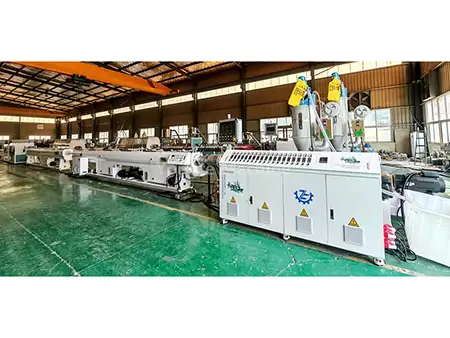
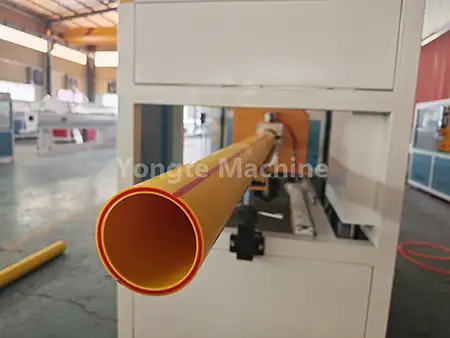
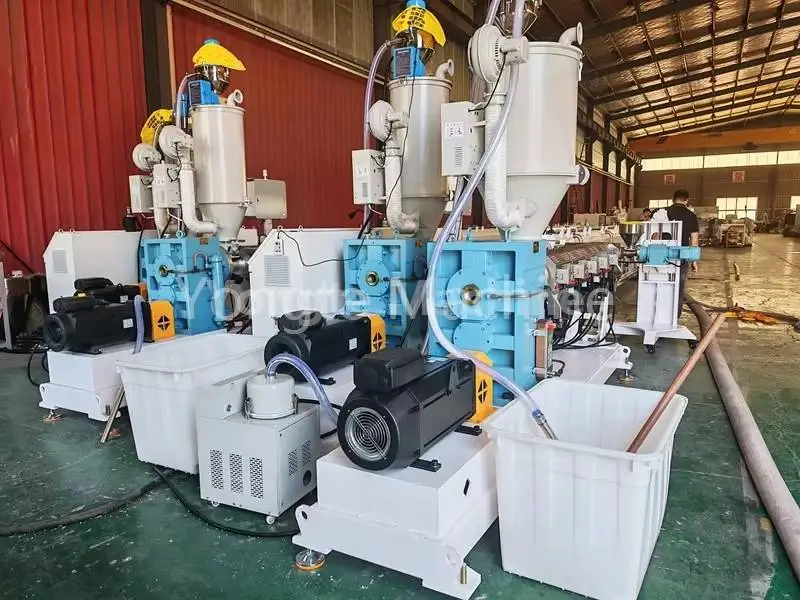
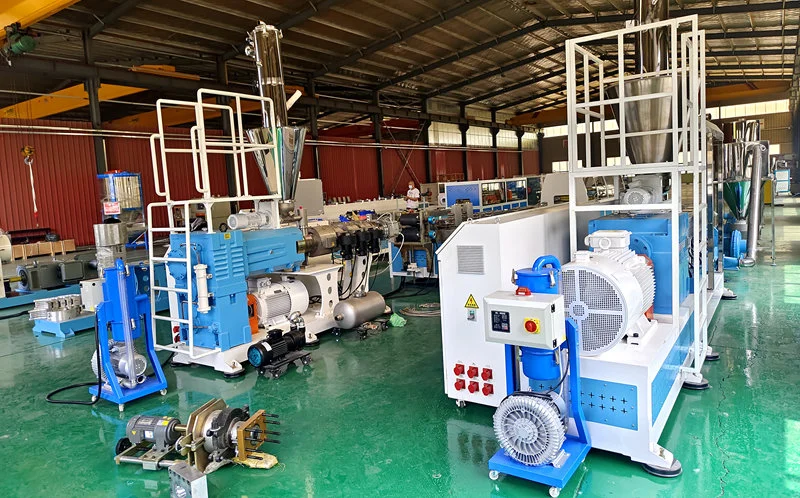
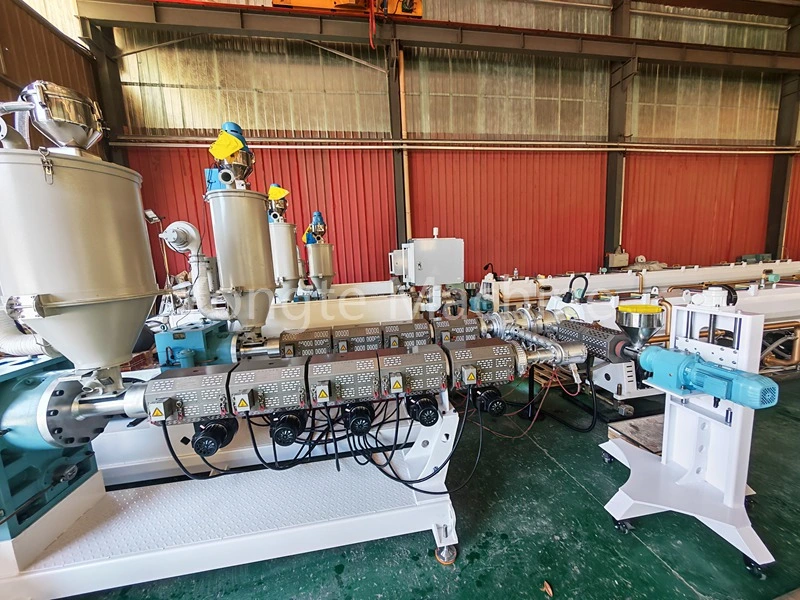
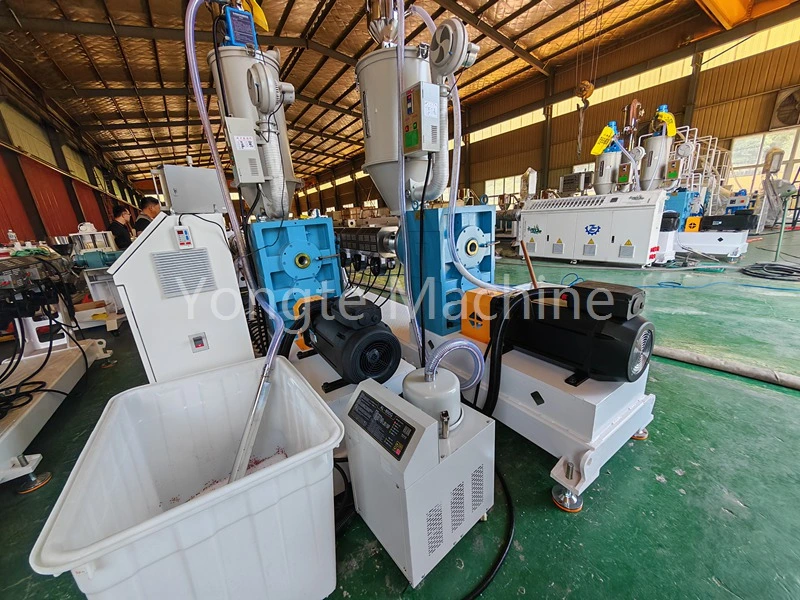
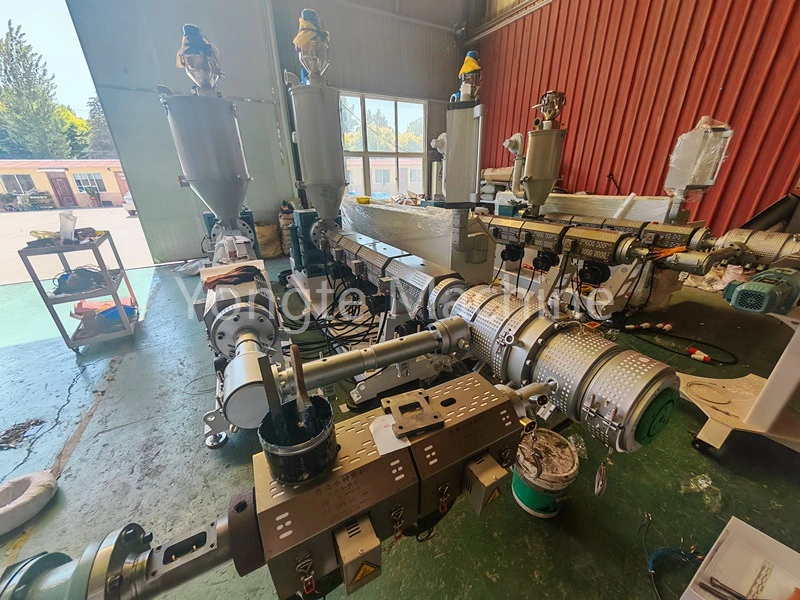
Ang aming kumpanya ay dalubhasa sa paggawa ng PE pipe manufacturing equipment. Upang matugunan ang mga kinakailangan ng mga proseso ng extrusion ng pipe ng PE, naglunsad kami ng isang serye ng mga extruder na may ratio na haba-sa-diameter na 33:1, kabilang ang SJ65/33 16–63 mm PE pipe equipment, ang SJ75/33 75–160 mm PE pipe production line, ang SJ90/33 160–315 mm line, at pipe extrusion1 300–500 mm PE pipe production equipment. Ang seryeng ito ng mga kagamitan ay nagpakita ng maramihang namumukod-tanging mga pakinabang sa aktwal na mga aplikasyon ng produksyon, na nagbibigay-daan sa mga negosyo sa pagmamanupaktura na pahusayin ang kalidad ng tubo at i-optimize ang kahusayan sa produksyon.
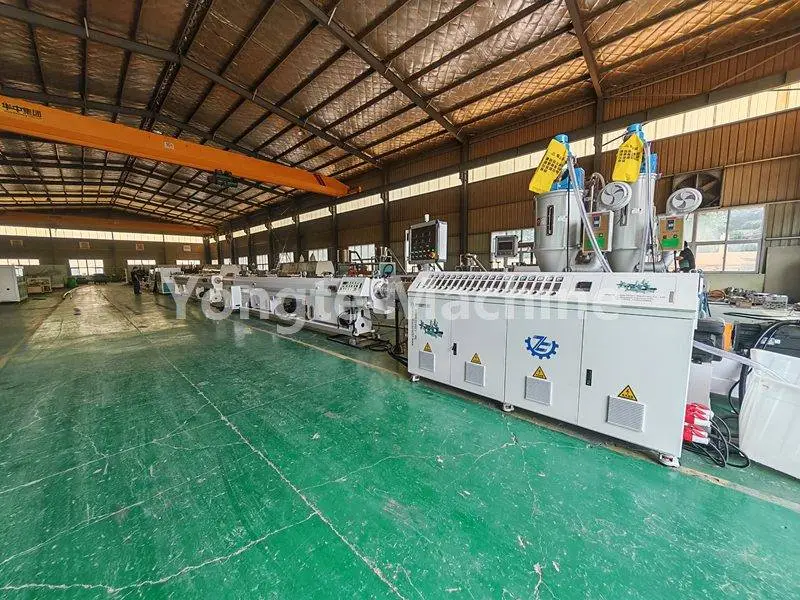
Ang sumusunod na seksyon ay nagbibigay ng isang detalyadong pangkalahatang-ideya mula sa iba't ibang mga pananaw.
I. Mga Pakinabang ng Plasticization at Molding
1. Sa masusing pagkatunaw, ang pagbuo ng mga punto ng pagkikristal at hindi natutunaw na mga particle ay nababawasan. Tinitiyak ng pinahabang paglalakbay sa turnilyo ang pinakamainam na oras ng paninirahan ng materyal sa loob ng bariles, na nagpapahintulot sa mga partikulo ng HDPE na unti-unting matunaw. Pinapadali nito ang mas maayos na paglipat mula sa solid patungo sa tunaw na estado, na pumipigil sa lokal na hindi natunaw na materyal. Higit pa rito, ang makinis na panloob at panlabas na mga ibabaw ng tubo ay binabawasan ang paglitaw ng mga pinholes at mga depekto sa pagkikristal, at sa gayon ay binabawasan ang panganib ng pagkalagot ng tubo.
2. Para sa PE water supply pipes, ang pagdaragdag ng carbon black sa color masterbatch—kasama ang epektibong dispersion ng recycled material—ay nagpapahusay sa pagganap laban sa pagtanda; maraming linya ng produksyon ang nagsasama rin ng recycled na materyal. Ang isang 33:1 screw mixer ay nagbibigay ng sapat na paghahalo ng stroke upang matiyak ang pare-parehong carbon black dispersion, na pinapaliit ang pagbuo ng mga black spot agglomerates, sa gayo'y ginagarantiyahan ang pangmatagalang paglaban sa panahon ng mga tubo. Bukod pa rito, ang paggamit ng recycled na materyal ay nagreresulta sa superior melt homogeneity.
2. Tinitiyak ng matatag na presyon ng pagkatunaw ang mataas na dimensional na katumpakan ng tubing.
1. Ang isang mas mahabang seksyon ng pagsukat ay nagreresulta sa pinababang extrusion pulsation. Sa pamamagitan ng mas mahabang seksyon ng pagsukat sa isang mahabang screw extruder, ang pagkatunaw ay mas lubusang nagpapatatag at na-buffer sa loob ng seksyon ng pagsukat, na humahantong sa mas maliliit na pagbabago sa presyon ng pagkatunaw, stable na discharge flow rate, at superior dimensional consistency ng mga extruded pipe.
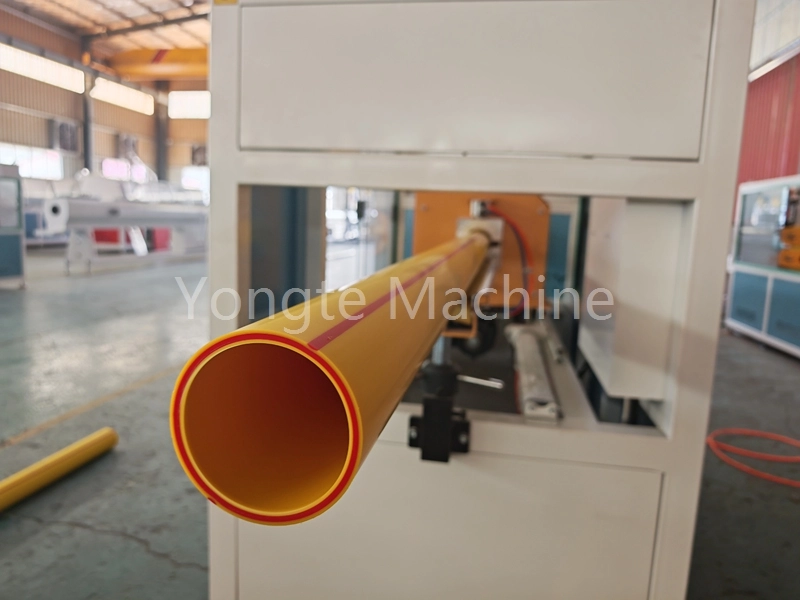
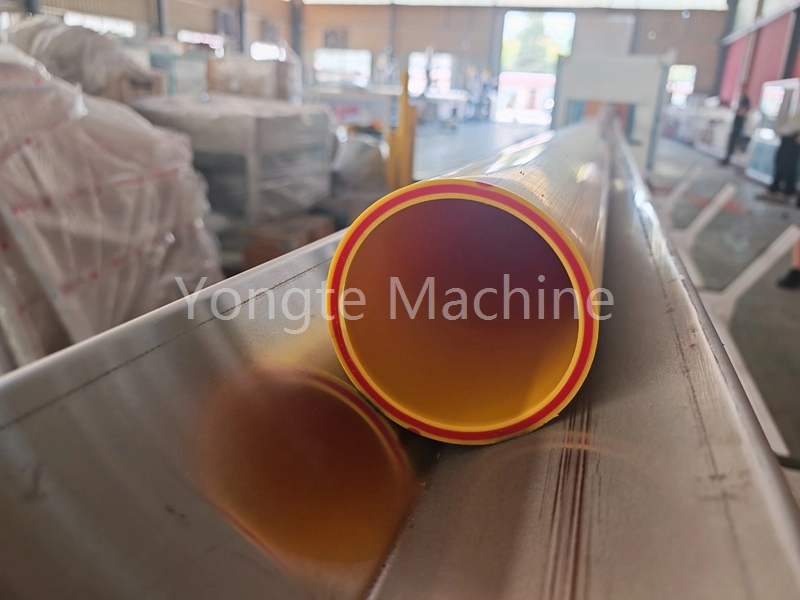
2. Ang pare-parehong kapal ng pader at nakokontrol na ellipticity, kasama ng stable na pressure performance, direktang nagreresulta sa masikip na kapal ng pader at mababang ellipticity para sa mga produkto ng pipe. Ang mga pipe pressure ng PE ay mga materyales na may pressure-bearing piping; Ang pare-parehong kapal ng pader ay kritikal sa pagtiyak ng pagsunod sa higpit ng singsing at mga kinakailangan sa static na lakas ng hydrostatic, sa gayon ay binabawasan ang rate ng pagkabigo sa mga huling inspeksyon ng produkto at ginagawang perpekto ang mga tubo na ito para sa matagal, tuluy-tuloy, at matatag na mga operasyon sa produksyon.
III. Malawak na hanay ng proseso at malakas na kakayahang umangkop sa produksyon
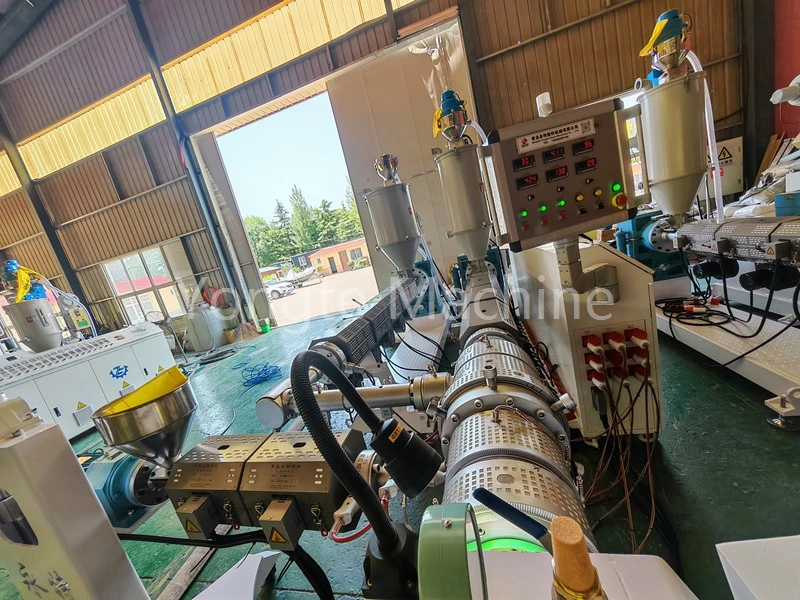
1. May mas malaking potensyal para sa pagtaas ng kapasidad ng produksyon. Kung ikukumpara sa isang 30:1 na tornilyo, ang isang 33:1 na tornilyo ay nagbibigay-daan sa mas mataas na bilis ng extrusion at mas mataas na output sa ilalim ng parehong diameter ng turnilyo, na makabuluhang nagpapahusay sa kapasidad ng produksyon sa bawat yunit ng oras. Kasabay nito, iniiwasan nito ang labis na stress ng paggugupit na nauugnay sa 38:1 o 40:1 na mga turnilyo, sa gayo'y tinitiyak ang pagtaas ng produksyon habang pinapagaan ang masamang epekto ng sobrang paggugupit.
2. Mataas na pagpapaubaya sa pagkakaiba-iba ng hilaw na materyal: Kapag may mga maliliit na pagkakaiba-iba sa mga katangian ng batch ng hilaw na materyales o sa ratio ng recycled na materyal, ang proseso ay maaaring mas madaling maisaayos, na binabawasan ang posibilidad ng mga pagbabago sa kalidad at sa gayo'y pinahuhusay ang pagpapaubaya sa fault ng produksyon.
IV. Pagbabawas ng thermal degradation upang mapanatili ang mga mekanikal na katangian ng mga materyales sa PE
· Ang HDPE ay sensitibo sa pagbuo ng init sa ilalim ng labis na paggugupit: kumpara sa mahahabang turnilyo na may ratio na>36:1, tinitiyak ng ratio ng turnilyo na 33:1 na ang oras ng paninirahan ay hindi masyadong mahaba. Dahil dito, ang thermal history at shear profile na naranasan ng materyal sa loob ng barrel ay nananatiling katamtaman, na nagpapahintulot sa shear heat na epektibong makontrol. Pinipigilan ng diskarteng ito ang pagputol ng molecular chain, tinitiyak na ang tensile strength at hydrostatic pressure performance ng mga pipe ay hindi bumababa, at iniiwasan ang paglitaw ng brittleness, yellowing, o char particle sa mga pipe.
Sa madaling salita: sapat na ang plasticization, ngunit hindi ito "magluluto" ng PE.
V. Pangkalahatang Cost-Effectiveness ng Equipment (Mula sa Perspektibo ng Engineering)
· Kung ikukumpara sa 30:1, ang variant na ito ay nag-aalok ng mas mataas na pinakamataas na limitasyon ng kalidad ng produkto, na may mas malaking margin para sa pagpapabuti ng kalidad ng plasticization at pagkakapareho ng pagkatunaw, na ginagawa itong angkop para sa malalaking diameter na mga pipe ng PE, high-speed na mga linya ng produksyon, at panlabas na pressure-resistant piping application.
· Kung ikukumpara sa 38/40:1, ang 33/1 na variant ay nag-aalok ng mas mababang pagkonsumo ng power ng host, mas mababang paggamit ng enerhiya, mas kaunting pagkasira ng tornilyo, mas mababang gastos sa pagpapanatili, at pinahusay na resistensya sa overheating-induced degradation. Dahil dito, malawakang ginagamit ng industriya ng HDPE pressure pipe ang 33:1 bilang ang ginustong standard na detalye, pagbabalanse ng kapasidad ng produksyon, kalidad ng produkto, at kahusayan sa enerhiya.
Buod
Ang 33:1 length-to-diameter ratio na PE pipe extruder, na idinisenyo para sa produksyon ng mga PE water supply pipe, tinitiyak ang masusing plasticization ng materyal, nagtataguyod ng pare-parehong dispersion ng carbon black at recycled na materyal sa loob ng melt phase, pinipigilan ang mga pagbabago sa performance na dulot ng localized agglomeration, nagpapanatili ng stable na melt pressure, at nakakamit ang mataas na precision sa pipe wall ng kontrol. Habang pinapanatili ang kapasidad ng produksyon, epektibong kinokontrol ng extruder na ito ang shear heat, pinipigilan ang pagkasira ng HDPE, at ginagarantiyahan ang hydrostatic strength at weather resistance ng mga pipe. Bukod pa rito, nag-aalok ito ng malakas na kakayahang umangkop sa proseso, binabalanse ang kalidad ng produkto sa mga gastos sa produksyon, na ginagawa itong mas gustong pagpipilian para sa mga linya ng produksyon ng HDPE pressure pipe.
Mga Kaugnay na Balita
- Mga Bentahe ng Rubber Soaker Irrigation Pipes kumpara sa Traditional Irrigation Tubes
- Maaari ba ang Yongte Supply Turnkey Project Service para sa WPC decking plant?
- Matagumpay na Nasubok ang 200x50mm Recycled Solid Plastic Lumber Machine
- Ang Yongte WPC Column making machine na may co-extrusion ay matagumpay na nasubok
- Paano magagamit ang pag-aaksaya ng plastic film upang makagawa ng mga produktong wood-plastic composite (WPC)?
- Setting ng Temperatura ng WPC Extrusion Machine
Mag-iwan ako ng mensahe