Paano maluwag ang natigil na turnilyo ng WPC parallel twin screw extruder?
Mga detalyadong hakbang at pamamaraan para sa pagluwag ng nakapit na turnilyo ng WPC parallel twin screw extruder sa pamamagitan ng manu-manong pag-ikot ng coupling.
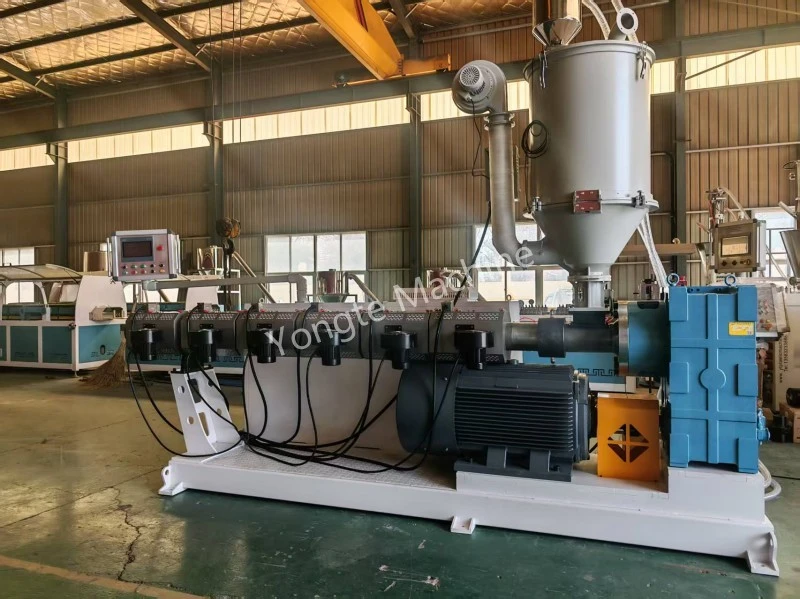
Precondition sa kaligtasan: Ang buong makina ay dapat na naka-off at naka-lock out; Mahigpit na ipinagbabawal ang biglang pagsisimula ng pangunahing yunit upang puwersahang itaboy ang tornilyo. Ang PE wood-plastic na materyal ay naglalaman ng wood powder; pagkatapos ng paglamig, ang materyal ay nagpapakita ng mataas na tigas at makabuluhang clamping force sa tornilyo. Ang kabuuang haba ng bariles ay 3 metro; samakatuwid, ang oras ng pag-init at pagkakabukod ay dapat na mas mahaba kaysa sa kinakailangan para sa isang compact-type na machine barrel.
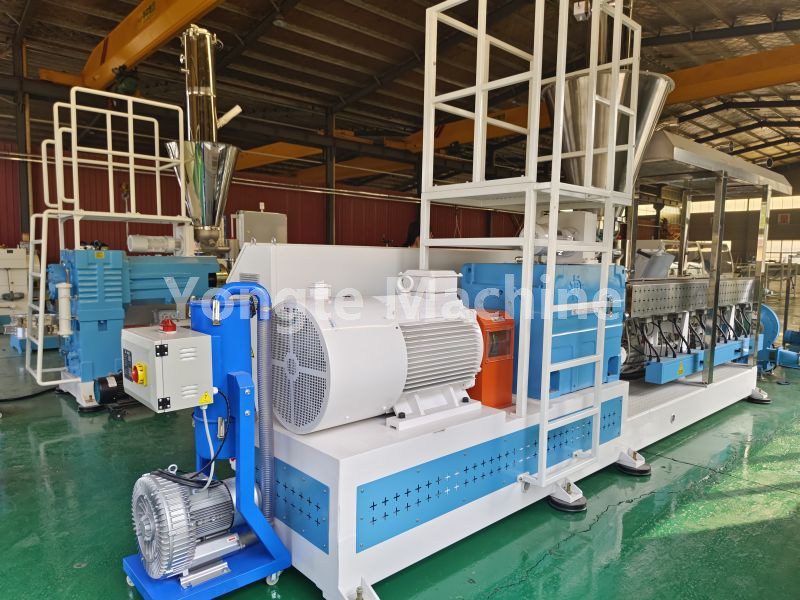
I. Inirerekomendang mga parameter ng temperatura ng pagbe-bake (mas gusto para sa mga senaryo ng pag-jamming ng malamig na materyal)
PEWPC Normal Operating Temperature: 170–190°C; Temperatura ng Setpoint ng Pag-init ng Baking: 205–215°C
⚠ Ang pinakamataas na temperatura ay hindi dapat lumagpas sa 220°C para sa pinalawig na mga panahon; kapag ang pulbos ng kahoy ay nalantad sa mga temperatura na higit sa 220°C, ito ay lubos na madaling kapitan ng coking at carbonization, na ginagawang mas mahirap alisin ang mga nagresultang bukol.
3-meter barrel zone-based heating control (karaniwang nahahati sa 5-6 na zone)
Zone 1 (Seksyon ng Pagpapakain): 210–215°C [Lugar na may mataas na peligro para sa jamming; unahin ang pag-init]
Zone 2: 205210°C
Zone 3: 205210°C
Zone 4: 200–205°C
Zone 5 (Melt Transport): 200–205°C – Nozzle/Flange Zone: 200–205°C
Huwag lamang init ang likod na seksyon! Ang karamihan sa mga isyu sa materyal na gawa sa kahoy-plastik ng PE ay nangyayari sa loob ng unang 12-metro na seksyon ng silindro.
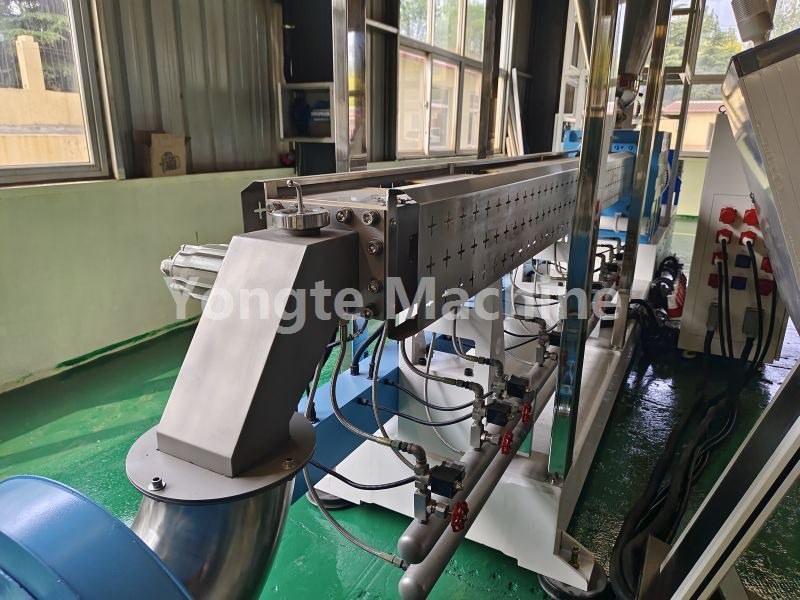
II. Thermal Insulation at Rotation Sequence (Espesyal para sa 3-meter-long cylindrical vessel)
1. Kapag naabot na ng temperatura ang itinakdang halaga, panatilihin ito nang hindi bababa sa 90 minuto bago magpatuloy;
2. Bawat 2530 minuto, makakaranas ang system ng power-off event; mano-manong ikonekta ang steering wheel coupling (pasulong/reverse).
· Payagan ang bahagyang pabalik-balik na pag-ikot: Itigil ang karagdagang pag-init! Huwag dagdagan ang temperatura nang higit pa; paulit-ulit na baligtarin ang pag-ikot ng disk at ang tornilyo;
· Panatilihin ito nang tahimik: ipagpatuloy ang insulating para sa isa pang 60 minuto; ang kabuuang oras ng pagluluto ay hindi dapat lumampas sa 3 oras.
Kung ang pagkain ay hindi pa rin maluto pagkatapos ng pagluluto ng higit sa 3 oras, ang patuloy na pag-init ay masusunog lamang ang pulbos ng kahoy; sa kasong ito, ihinto ang pag-init at maghanda upang i-disassemble ang makina upang alisin ang tornilyo.
Pamamaraan ng pag-ikot: I-rotate ang drum pabalik-balik sa maliit na anggulo; iwasan ang paggamit ng puwersa sa isang direksyon. Kapag ang materyal ay nagsimulang lumuwag, unti-unting taasan ang anggulo ng pag-ikot upang durugin ang nagamot na materyal.
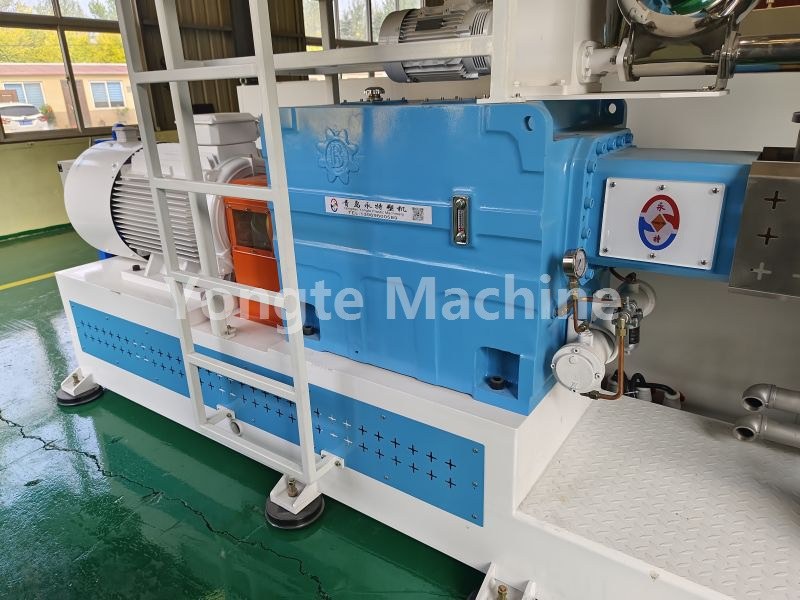
III. Ang aparato ay nagiging maluwag pagkatapos ng pag-init; Pamamaraan para sa pagpapanumbalik ng device kapag naka-on
1. Kapag ang motor ay naiikot nang maayos nang walang anumang pagtutol, i-install ang coupling cover;
2. Low-speed no-load pulse sa loob ng 35 segundo; obserbahan ang kasalukuyang walang-load ng pangunahing yunit;
3. Kapag ang walang-load na kasalukuyang bumalik sa normal, unang pakainin ang purong PE na panlinis na materyal; huwag direktang ipasok ang wood-plastic composite material sa extrusion barrel – alisin muna ang lumang materyal mula sa low-speed extrusion barrel.
4. Kapag malinis na ang discharge stream, walang matitigas na bukol o itim na batik, unti-unting bumalik sa pagpapakain ng PEWPC production material, habang unti-unting pinapataas ang bilis ng pag-ikot at rate ng pagpapakain.
IV. Pamamaraan ng Pag-disassembly at Paglilinis ng Pagkabigo sa Pag-init
1. Painitin sa humigit-kumulang 200°C; alisin ang nozzle at transition flange, pagkatapos ay i-clear ang front discharge port;
2. Gumamit ng pinahabang pusher rod sa harap na dulo ng bariles upang itulak palabas ang solidified na materyal kasama ang screw rod;
3. Kung hindi gumagalaw ang aparato, alisin ang dalawang turnilyo at linisin ang sinulid na mga uka ng tumigas na nalalabi sa paglamig (PE-wood-plastic composite) na seksyon sa bawat seksyon;
4. Maingat na siyasatin ang meshing clearance sa pagitan ng dalawang turnilyo at suriin kung mayroong anumang mga dayuhang partikulo ng metal sa panloob na dingding ng bariles;
Kung ang card jamming point ay patuloy na nangyayari sa parehong posisyon, ito ay malamang na dahil sa mga paghahain ng bakal o iba pang mga dayuhang bagay; dapat na matukoy ang mga ito, kung hindi, i-restart kaagad ang device upang muling ipasok ang card.
Mga Kaugnay na Balita
- Mga Bentahe ng Rubber Soaker Irrigation Pipes kumpara sa Traditional Irrigation Tubes
- Maaari ba ang Yongte Supply Turnkey Project Service para sa WPC decking plant?
- Matagumpay na Nasubok ang 200x50mm Recycled Solid Plastic Lumber Machine
- Ang Yongte WPC Column making machine na may co-extrusion ay matagumpay na nasubok
- Paano magagamit ang pag-aaksaya ng plastic film upang makagawa ng mga produktong wood-plastic composite (WPC)?
- Setting ng Temperatura ng WPC Extrusion Machine
Mag-iwan ako ng mensahe