Mag-email sa Amin
Paano malutas ang problema ng WPC door frame foaming failure?
Paano malutas ang problema ng WPC door frame foaming failure?
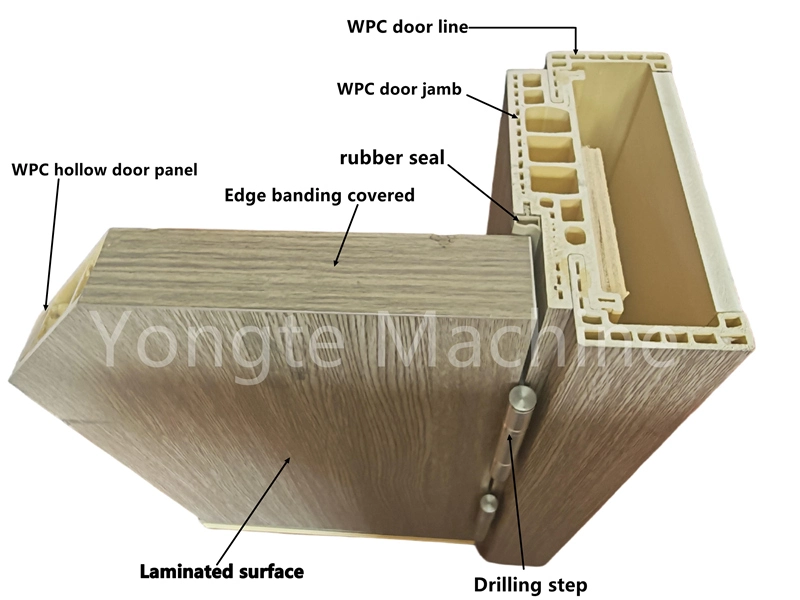
Sa panahon ng paggawa ng mga frame ng pinto na gawa sa kahoy-plastic, maraming mga pabrika ang nakatagpo ng problema ng labis na density sa mga frame; kahit na gumamit ng sapat na halaga ng foaming agent, ang produkto ay nabigong bubula o lumawak nang maayos.
Ang isyung ito ay maaaring direktang humantong sa pagtaas ng mga gastos sa produkto, substandard na mga mekanikal na katangian, o pagkabigo upang matugunan ang mga kinakailangan sa paghahatid. Bilang resulta, maraming tauhan ng produksyon ang maaaring bulag na mag-adjust ng mga parameter ng proseso nang hindi nakikilala ang ugat na dahilan. Sa ibaba, magbabalangkas kami ng isang komprehensibong diskarte sa pag-troubleshoot sa pataas na pagkakasunud-sunod ng pagiging kumplikado upang matulungan kang mabilis na matukoy ang pinagmulan ng problema. Magsimula tayo sa pinakasimpleng aspeto upang siyasatin—ibig sabihin, ang hilaw na materyales at yugto ng pagbabalangkas—dahil ito ang kadalasang pinakakaraniwang pinagmumulan ng mga naturang isyu.
Phenomenon ng Pangunahing Paghuhukom:
① Ang die-molded na bahagi ay nagpapakita ng walang paglawak → Hindi sapat na agnas ng foaming agent / Mababang temperatura / Hindi sapat na lakas ng pagkatunaw
② Ang panloob na pagbubula ay naganap na sa ulo ng makina; sa pagbuga ng amag, ang materyal ay bumabawi at hindi bumubula → Pre-foaming (internal pressure relief – pinakakaraniwang dahilan)
I. Hilaw na Materyales at Recipe
1. Foaming system
· Hindi sapat na dosis ng AC foaming agent o kawalan ng foaming activator (hal., zinc oxide); hindi sapat na pag-activate o hindi kumpletong pagkabulok ng AC ay nagreresulta sa walang paglabas ng gas. Ayusin sa pamamagitan ng pagdaragdag ng 0.1–0.3 bahagi bawat aplikasyon; huwag magdagdag ng masyadong marami nang sabay-sabay upang maiwasan ang pagkalagot ng bula o pagkakabit.
· Hindi sapat na foaming agent (melt enhancer): Kung ang lakas ng pagkatunaw ay masyadong mababa, ang gas ay hindi maaaring epektibong ma-trap at makatakas nang direkta, na magreresulta sa kakulangan ng tamang pagbubula. Palakihin ang dami ng foaming agent nang naaangkop upang matiyak na ang istraktura ng cell ay makatiis sa presyon nang hindi pumuputok.
2. Lubrication imbalance (high-frequency cause)
✅ Labis na internal sliding (hal., dahil sa stearic acid): Kung masyadong mabilis ang plasticization, nangyayari ang foaming nang maaga sa loob ng makina, at masyadong maagang nailalabas ang pressure, na pumipigil sa karagdagang paglawak pagkatapos ng pagbuga ng amag; bawasan ang panloob na pag-slide.
✅ Labis na panlabas na pag-slide (PE wax/OPE wax): Masyadong mababa ang natutunaw na lagkit, na pumipigil sa epektibong encapsulation ng foaming gas; naaangkop na bawasan ang panlabas na pag-slide.
✅ Hindi sapat na pagpapadulas: Hindi magandang plasticization, hindi sapat na agnas ng foaming agent, mahinang foaming action
3. Labis na filler content – kapag ang mga proporsyon ng wood powder, calcium carbonate, o recycled na materyal ay masyadong mataas, ang mga matibay na filler ay maaaring palitan ang resin, na nagreresulta sa mahinang pagkatunaw ng pagkalastiko at pinipigilan ang gas mula sa paglawak. Ang kabuuang nilalaman ng tagapuno ay dapat mapanatili sa loob ng isang naaangkop na hanay; ang nilalaman ng recycled na materyal ay hindi dapat lumampas sa 30%. Ang moisture content ng wood powder ay dapat na ≤ 2% – ang paglampas sa limitasyong ito ay maaaring makagambala sa proseso ng pagbubula at humantong sa mga walang bisang depekto.
4. Hindi sapat na nilalaman ng stabilizer / mahinang kalidad: lokal na overheating o napaaga na pagkabulok ng foaming agent, na nagreresulta sa walang foaming sa paglabas ng amag; pumili ng naaangkop na calcium-zinc/lead salt stabilizing system upang matiyak ang isang sapat na malawak na window ng thermal stability.
II. Pag-tune ng Parameter ng Proseso ng Extrusion
1. Profile ng temperatura (Susi: Pigilan ang maagang pagbubula sa panahon ng yugto ng pagpapakain; ihanay ang yugto ng plasticizing sa AC decomposition window)
Reference Standard Range (PVC Wood-Plastic Door Frame):
· Loading Zone: 140–155°C (Mababang temperatura – pinipigilan ang maagang pagbubula)
· Stage ng Plasticizing/Compression: 165–175°C (ang pangunahing hanay ng decomposition para sa AC)
· Saklaw ng pagsukat: 170–178°C
· Pinagsamang core: bahagyang binawasan ang temperatura (160–165°C) – pinipigilan ang panloob na pagbubula
· Die: nakaposisyon nang bahagya sa ibaba ng hulihan ng bariles upang maiwasan ang napaaga na pagbubula sa lukab ng amag.
Prinsipyo sa Pag-debug:
· Mababang pangkalahatang temperatura → Hindi kumpletong foaming agent decomposition: Magsagawa ng trial run na may pagtaas ng temperatura na +5°C sa yugto ng plasticizing.
· Mataas na temperatura sa mixing core/blower head → Maagang internal pressure relief at foaming: Ibaba ang temperatura sa blower head at mixing core.
2. Presyon, bilis ng pag-ikot, pagpapakain, traksyon
1. Hindi sapat na presyon ng ulo: Kapag hindi sapat ang presyon, pinipigilan nito ang pagbuo ng pagkakaiba ng presyon sa pagitan ng harap at likurang ibabaw ng die, na nagpapahirap sa mga bula na mag-nucleate; isaalang-alang ang bahagyang pagtaas ng bilis ng pag-ikot ng pangunahing makina o pagtaas ng rate ng pagpapakain upang mapataas ang presyon ng pagkatunaw (iwasan ang pagtatakda ng masyadong mataas upang maiwasan ang pag-overheating ng paggugupit).
2. Labis na bilis ng makina: Ang biglaang paggulong ng init ay humahantong sa napaaga na pagbubula; Mababang bilis ng makina: Ang hindi sapat na plasticization ay nagreresulta sa mahinang foaming.
3. Labis na bilis ng pag-stretch: Ang materyal ay sapilitang iniunat bago ito ganap na bumubula sa paglabas ng amag, na nagiging sanhi ng pagbagsak ng istraktura ng cell → Bawasan ang bilis ng pag-stretch nang naaangkop upang bigyan ang materyal ng sapat na oras para sa libreng foaming.
4. Exhaust vacuum: Kung ang vacuum ay masyadong mataas, ito ay direktang aalisin ang foaming gas, na pumipigil sa tamang foaming; naaangkop na bawasan ang antas ng vacuum ng tambutso habang nililimas ang anumang naipon na materyal o mga bara sa exhaust port.
III. Sistema ng Hugis at Hugis
1. Kung ang disenyo ng die flow channel ay hindi sapat o ang resistensya ay masyadong mababa, ang panloob na die pressure ay hindi maitatag; sa ganitong mga kaso, suriin ang die lip clearance at throttle ribs, at naaangkop na taasan ang panloob na die resistance upang magtatag ng isang matatag na presyon ng pagkatunaw.
2. Ang distansya sa pagitan ng die at ng shaping die ay masyadong maikli: ang materyal ay pumapasok sa shaping at cooling stage bago ito ganap na bumubula, sa gayon ay pinipigilan ang foaming - samakatuwid, katamtamang taasan ang libreng foaming section.
3. Labis na pagtatakda ng vacuum o sobrang paglamig na temperatura ng tubig: Ang mabilis na paglamig at pagyeyelo ng natunaw ay pumipigil sa paglaki ng butas; bawasan ang setting vacuum at naaangkop na taasan ang temperatura ng tubig.
IV. Karaniwang Step-by-Step na Proseso ng Pag-debug (I-adjust lamang ang isang parameter sa isang pagkakataon upang mapadali ang lokalisasyon ng problema)
1. Sampling observation: Tukuyin kung ang materyal na strip ay nagpapakita ng pagpapalawak sa sandaling ito ay lumabas sa amag, o kung ito ay lumalabas na matibay at hindi nagbabago.
2. Raw material verification: wood powder moisture content, formulation additive ratio, at recycled material addition rate
3. Temperature fine-tuning: Unahin ang pagsasaayos ng mga temperatura ng plasticizing section at ang mixing core.
4. Pagpino ng pagpapadulas: bawasan ang panloob na sliding friction, katamtamang babaan ang external sliding friction
5. Bahagyang dagdagan ang dosis ng foaming agent; pagkatapos ay isaalang-alang ang isang maliit na karagdagang karagdagan ng foaming agent + activator.
6. Itugma ang pangunahing bilis ng makina, bilis ng pagpapakain, at bilis ng traksyon upang mapanatili ang matatag na presyon ng ulo.
7. Ayusin ang tambutso na vacuum, humuhubog sa vacuum, at ang distansya sa pagitan ng pagbubukas ng molde at ng shaping table.
Mga Kaugnay na Balita
- Mga Bentahe ng Rubber Soaker Irrigation Pipes kumpara sa Traditional Irrigation Tubes
- Maaari ba ang Yongte Supply Turnkey Project Service para sa WPC decking plant?
- Matagumpay na Nasubok ang 200x50mm Recycled Solid Plastic Lumber Machine
- Ang Yongte WPC Column making machine na may co-extrusion ay matagumpay na nasubok
- Paano magagamit ang pag-aaksaya ng plastic film upang makagawa ng mga produktong wood-plastic composite (WPC)?
- Setting ng Temperatura ng WPC Extrusion Machine
Mag-iwan ako ng mensahe
bagong produkto

Tungkol sa Amin
Makipag-ugnayan sa amin
Yahui Village, Kanluran ng Hongkong Road, Jiaozhou City, Shandong Province, China
Copyright © 2026 Qingdao Yongte Plastic Tech Co., Ltd. Lahat ng Karapatan ay Nakalaan.