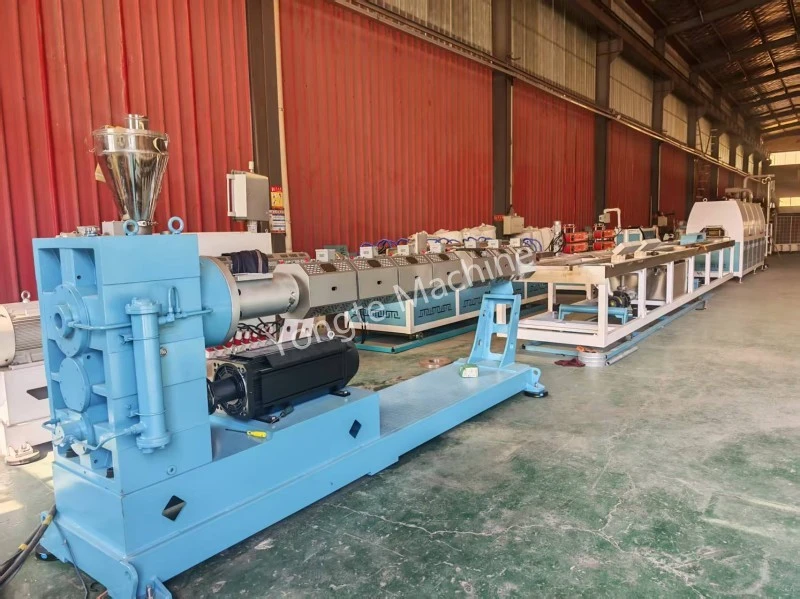
Pag-disassembly at Assembly Parallel Double Screw para sa WPC Pelletizing Machine
SH75 Parallel Double-Screw Disassembly at Assembly Guide
Sa panahon ng pagpapatakbo ng WPC pelletizing machine, kung kinakailangan ang pagpapanatili dahil sa pagkasira sa screw at cylinder assembly, dapat i-disassemble at muling buuin ng user ang mga bahaging ito. Ang mga pamamaraan ng disassembly at pagpupulong para sa SH75 modular flat twin-screw machine ay dapat isagawa sa mahigpit na alinsunod sa mga iniresetang pamamaraan sa pagpapatakbo; lahat ng mga tauhan na kasangkot sa mga operasyong ito ay dapat na maging pamilyar sa mga detalye ng pagpapatakbo nang maaga at gumawa ng naaangkop na mga hakbang sa proteksyon upang maiwasan ang mga aksidente sa kaligtasan o pinsala sa kagamitan na nagreresulta mula sa hindi tamang operasyon. Ang flat twin-screw machine disassembly at assembly guide na ibinigay ng Yongte engineering team ay inilaan lamang bilang sanggunian para sa mga operator.
Naaangkop sa: Yongte WPC Pelletizing SH75 Parallel Double-Screw Extruder – Building-block-style parallel double-screw threaded na bahagi (conveying blocks, kneading blocks, shearing blocks). Ang mga bahaging ito ay dapat na paandarin nang magkapares na ang kaliwa at kanang mga turnilyo ay maayos na naka-phase para matiyak ang tamang phase relationship sa pagitan ng dalawang turnilyo sa panahon ng pagpupulong, sa gayon ay maiiwasan ang pagkagambala ng bahagi o abnormal na operasyon ng kagamitan na dulot ng paglihis ng bahagi.
Bago simulan ang anumang operasyon, ang pamamaraan ng LOTO (Lockout/Tagout) ay dapat na mahigpit na sundin: ang lahat ng pinagmumulan ng kuryente ay dapat na idiskonekta at dapat kumpirmahin na ang kagamitan ay ganap na nakasara upang maiwasan ang personal na pinsala o pagkasira ng kagamitan na dulot ng hindi sinasadyang pagsisimula.
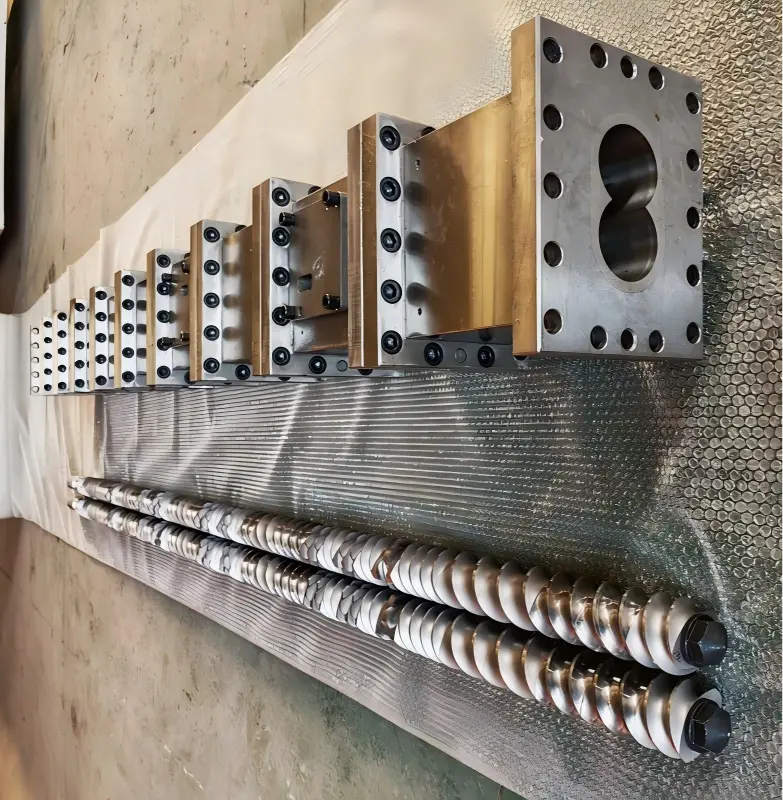
1, Paghahanda
1. Mga Tool at Consumable
· Espesyal na layunin na tool sa pagkuha ng turnilyo, hydraulic pulling device/press, copper rod, copper shovel, copper wire brush, wooden martilyo (ipinagbabawal ang direktang paghampas sa may sinulid na block work surface gamit ang steel hammer)
· Torque wrench, hex key, high-temperature na anti-sticking grease (molybdenum disulfide high-temperature lubricating grease), marker pen, guwantes na lumalaban sa mataas na temperatura, malinis na kahoy na bloke / rubber pad
· Cleaning agent, compressed air, protective goggles
2. Shutdown Pre-Operation (Bago maalis ang turnilyo mula sa bariles)
1. Bago isara ang makina, linisin ito nang lubusan gamit ang ahente ng paglilinis at subukang alisan ng tubig ang lahat ng materyal mula sa tangke.
2. Palamig sa isang ligtas na temperatura; idiskonekta ang power supply, maglagay ng warning sign at i-lock ang lugar; patayin ang heating, feeding, at vacuum system.
3. Alisin ang machine head die, multi-hole plate, heating coil, thermocouple, vacuum cover plate, at feeding port.
4. Paluwagin ang naka-segment na flange bolts sa screw barrel; maghanda upang kunin ang buong twin-screw assembly.
2, Buong pag-alis ng tornilyo (paunang proseso)
1. Idiskonekta ang output-end coupling ng reduction gearbox; markahan ang bahagi ng kaliwa at kanang mga turnilyo at ang spline (ito ay kritikal upang maiwasan ang maling yugto ng pag-install mula sa mga nakakapinsalang bahagi).
2. Operating / Hydraulic fixture: pahalang na i-synchronize ang pag-withdraw ng dalawang turnilyo; tiyaking ang parehong mga turnilyo ay mananatili sa parallel engagement - huwag hilahin ang mga ito nang malakas sa isang gilid.
3. Ilagay ito sa isang kahoy na bloke; panatilihing nakasuspinde ang tornilyo upang hindi ito direktang madikit sa lupa, na maaaring makapinsala sa profile ng thread.
4. Linisin ang mga materyales habang sila ay mainit pa: gumamit ng tansong pala at tansong brush upang alisin ang mga karbid; kung ang materyal ay natigil sa pagitan ng sinulid na bloke at ng mandrel, ilapat ang naisalokal, pare-parehong pagpainit upang mapahina ang materyal bago i-disassembling; mahigpit na ipinagbabawal na isailalim ang bahagi sa matinding localized heating.
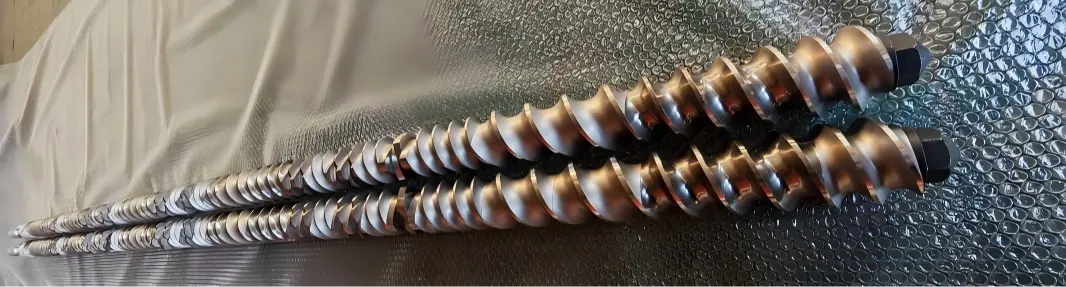
3, Threaded block (component) disassembly procedure (disassemble sequentially mula sa machine head patungo sa reduction gearbox end)
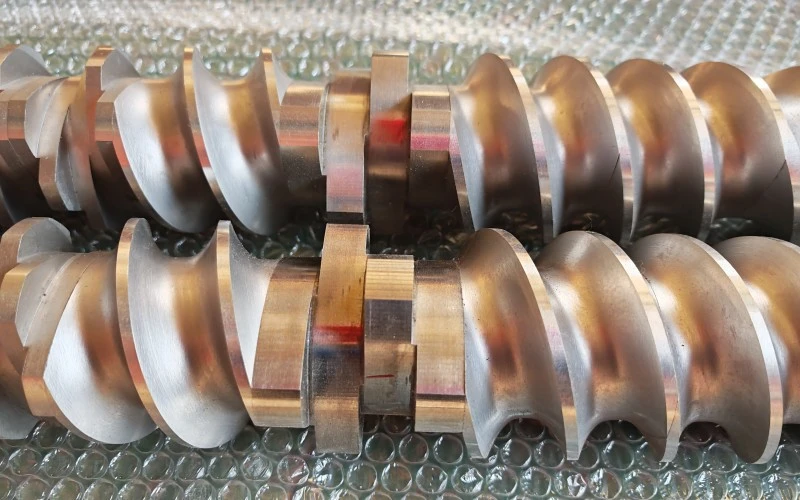
Sequence: Front locking nut → Radial retaining ring → Bawat hanay ng mga sinulid na bahagi
1. Paluwagin ang front locking nut (karaniwan itong sinulid sa loob - huwag baligtarin ang direksyon ng thread); pagkatapos ay alisin ang locking nut, ang thrust washer, at ang positioning ring.
2. Alisin ang sinulid na mga bloke na pangkat ayon sa pangkat, pagkatapos ay alisin ang ipinares na mga bahagi ng A/B screw mula sa parehong posisyon; markahan ang bawat pangkat ng mga bahagi gamit ang isang marker pen - na nagpapahiwatig ng numero ng posisyon + gilid (harap/likod) + oryentasyon ng turnilyo (kaliwa/kanan); kumuha ng litrato para idokumento ang assembly sequence diagram.
3. May sinulid na bloke na na-stuck sa mandrel: Gumamit ng hydraulic press na sinamahan ng specialized tooling para sa axial pressing, sa tulong ng isang copper rod; ito ay mahigpit na ipinagbabawal na hampasin o pigain ang sinulid na ibabaw sa isang anggulo; mahigpit ding ipinagbabawal na direktang initin ang gumaganang surface ng component gamit ang isang oxyacetylene torch.
4. Pagkatapos ng kumpletong disassembly: linisin ang core pin spline, ang panlabas na diameter ng core pin, at ang internal spline groove ng component; alisin ang anumang naipon na mga deposito ng carbon o tumigas na materyal; siyasatin ang spline para sa pagkasira, mga bitak, o pagkaputol.
5. Inspeksyon ng bahagi: Suriin kung may pagkasuot sa mga profile ng thread at mga ibabaw ng pakikipag-ugnayan, pati na rin para sa pitting o mga bitak; ang mga bahagi na may labis na pagkasira ay dapat na agad na i-scrap; ang paggiling o pagkumpuni ay ipinagbabawal; ang mga naturang bahagi ay hindi dapat i-reload sa makina.
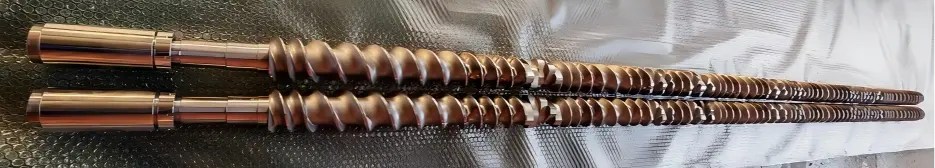
4, Threaded block assembly (magtipon nang pabaligtad ayon sa orihinal na mga guhit o marka, mula sa dulo ng gearbox patungo sa dulo ng ulo ng makina)
1. Linisin ang core mandrel spline at ang internal spline ng component; maglagay ng manipis na layer ng mataas na temperatura na anti-sticking grease (huwag maglagay ng makapal na layer para maiwasan ang carbonized material buildup sa panahon ng produksyon).
2. Pagkasyahin ang sinulid na mga bloke nang sunud-sunod ayon sa pagkakasunud-sunod ng pagmamarka; i-install ang mga ito nang magkapares, tinitiyak na ang mga yugto ng pakikipag-ugnayan ng A at B na mga turnilyo ay nakahanay; tiyakin na ang mga bahagi ng dulo ng mukha ay mahigpit na nakadikit sa isa't isa nang walang clearance, at ang spline ay ganap na nakalagay sa lugar.
Ang conveying block, kneading block, at shearing block ay may tinukoy na oryentasyon at hindi dapat i-install sa reverse direction; ang direksyon ng pag-ikot at anggulo ng bloke ng pagmamasa ay dapat na mahigpit na sumunod sa mga guhit ng proseso.
Para sa bawat set na naka-install, manu-manong iikot ang dalawang turnilyo upang matiyak ang maayos na pakikipag-ugnayan nang walang jamming o pagkayod.
3. I-install ang positioning ring at ang thrust washer sa pagkakasunud-sunod, pagkatapos ay higpitan ang front-end locking nut.
4. Higpitan ang locking nut sa tinukoy na torque (75 Nm; karaniwang sumangguni sa inirerekumendang metalikang kuwintas ng tagagawa; ilapat ang diagonal pre-tightening sa 2–3 magkahiwalay na hakbang – huwag higpitan nang sabay-sabay).
5. Pagkatapos makumpleto ang pagpupulong, manu-manong ayusin ang dalawang turnilyo: tiyaking makinis, tuluy-tuloy na pag-ikot nang walang anumang jamming o abnormal na mga tunog ng katok; dapat walang metal friction sa pagitan ng dalawang turnilyo.
6. Pag-verify: Ihambing sa orihinal na mga larawan ng pagpupulong upang i-verify ang pagkakasunud-sunod ng bahagi, oryentasyon, at dami.
5, Turnilyo reassembly ng bariles
1. Linisin nang maigi ang loob ng bariles; siguraduhin na ang bushing ay walang carbonized na materyal at siyasatin ang bushing para sa pagsusuot.
2. Ang dalawang turnilyo ay nananatiling meshed na may pare-parehong yugto; kapag ang bariles ay pahalang na naka-synchronize na itinulak, ang paglaban ay agad na nakita at ang makina ay hindi dapat patakbuhin sa ilalim ng labis na puwersa.
3. I-mount ang rear coupling, ihanay ito sa dating minarkahang spline phase, at i-secure ang connecting sleeve at positioning pin.
4. Muling i-install ang barrel flanges para sa bawat seksyon at higpitan ang flange bolts sa mga diagonal na yugto.
5. Restoration heating coil, thermocouple, vacuum port, feeding section, machine head die
6, Pagsusuri sa Pagpapatakbo ng Inspeksyon
1. Ibalik ang lahat ng mga koneksyon sa mga kable, tanggalin ang LOTO, manu-manong iikot ang baras sa mababang bilis ng ilang pagliko, at kumpirmahin na walang mga abnormal na ingay ng friction.
2. Magsagawa ng no-load, low-speed jogging test, monitoring current at vibration; kung walang nakitang abnormalidad, dagdagan ang temperatura; pagkatapos tumaas ang temperatura, magsagawa ng isa pang turntable test para sa muling inspeksyon (dahil maaaring mag-jam ang kagamitan dahil sa thermal expansion).
3. Magsagawa ng pagsubok na produksyon na may mababang bilis ng pagpapakain; subaybayan ang metalikang kuwintas at pagbabagu-bago ng presyon; kumpirmahin na walang abnormalidad.

7. Mga Pangunahing Panganib at Contraindications (75 Dual High-Frequency Fault Points)
1. ❌ Ipinagbabawal na hampasin ang sinulid na block work surface gamit ang steel hammer; ang paggawa nito ay maaaring maging sanhi ng pag-chip sa gilid o pagkawala ng layer ng haluang metal, na magreresulta sa agarang pag-scrap.
2. ❌ Maling pag-install ng phase na humahantong sa sapilitang pag-ikot ng motor: Direktang tanggalin ang clamping block o scratching ang barrel bushing.
3. ❌ Kung ang mga deposito ng carbon o iron filing ay naroroon sa dulong ibabaw ng sinulid na bloke bago ang pagpupulong → ito ay maaaring magdulot ng pinsala sa ibabaw o pagbibigkis ng bahagi, na ginagawang imposibleng maalis ang bahagi sa susunod na ikot ng pagkakatanggal.
4. ❌ Sobra o hindi sapat na locking nut torque: Ang hindi sapat na torque ay maaaring maging sanhi ng paglipat o pagkasira ng mga bahagi; ang labis na metalikang kuwintas ay maaaring humantong sa pagka-stuck ng nut sa susunod na proseso ng disassembly.
5. ❌ Ang unilateral na pag-alis ng turnilyo ay nagdudulot ng maling pagkakahanay sa pagitan ng dalawang turnilyo at pagbangga ng mga bahagi.
6. ✅ Kumuha ng mga larawan at markahan ang mga bahagi sa panahon ng disassembly - ito ay lalong mahalaga para sa mga assemblies na binubuo ng maraming magkakaugnay na mga bloke, dahil napakadaling i-misalign ang pagkakasunud-sunod o anggulo batay lamang sa memorya.
Mga Kaugnay na Balita
- Ilang amag ang kailangan para sa isang hanay ng mga frame ng pinto?
- Pinagsamang Anti-Bridging Feeding System para sa Recycled Plastic Extrusion
- Ang Yongte Rubber Foam Microporous Seepage Pipe Production Line ay Matagumpay na Na-commissioned para sa Indian Client
- Mga Bentahe ng Rubber Soaker Irrigation Pipes kumpara sa Traditional Irrigation Tubes
- Maaari ba ang Yongte Supply Turnkey Project Service para sa WPC decking plant?
- Matagumpay na Nasubok ang 200x50mm Recycled Solid Plastic Lumber Machine
Mag-iwan ako ng mensahe
bagong produkto


Mga Rekomendasyon sa Balita