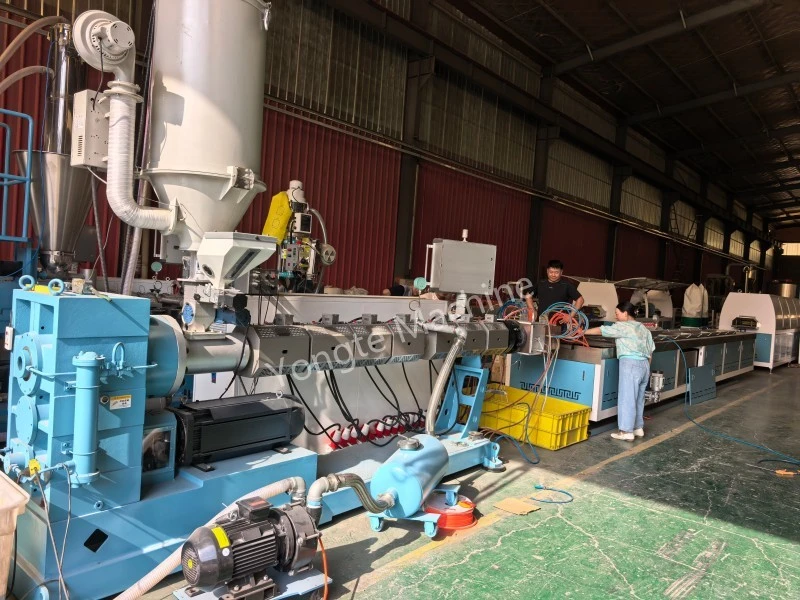
Mga sanhi ng biglaang pagkabali ng turnilyo sa panahon ng pagpapatakbo ng WPC granulator extruder
Mga sanhi ng biglaang pagkabali ng turnilyo sa panahon ng pagpapatakbo ng WPC granulator extruder
Mga sanhi ng biglaang pagkabali sa panahon ng operasyon ng parallel twin-screw threaded block (compression block/transportation block)
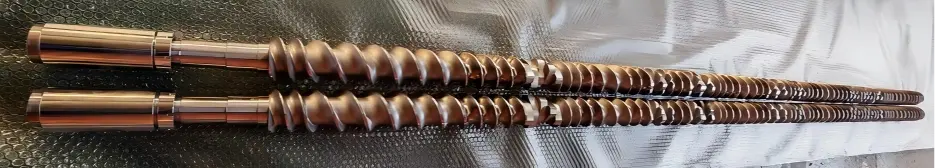
Yongte WPC granulation extruder ay nilagyan ng parallel twin-screw extruder, kung saan ang mga turnilyo ay binubuo ng central shaft at modular threaded blocks. Ang sinulid na bloke na materyales na pinili ay WR4 o WR7, na nagbibigay ng mahusay na pagsusuot at paglaban sa kaagnasan; nang naaayon, ang mga turnilyo ay nagpapakita ng natitirang tibay sa ilalim ng mga kondisyong ito sa pagpapatakbo. Sa panahon ng produksyon, gayunpaman, ang sinulid na mga bloke ay patuloy na sumasailalim sa pinagsamang paggugupit, compression, at friction stress. Kung may anumang abnormalidad na nangyari sa mga prosesong ito, maaari itong magdulot ng biglaang pagkabigo ng bali sa mga sinulid na bloke, na direktang magdulot ng pagsara ng linya ng produksyon at magreresulta sa malaking pagkalugi sa downtime at mga gastos sa pagpapanatili para sa negosyo. Ang mga sumusunod na seksyon ay sistematikong sinusuri ang mga potensyal na sanhi ng biglaang pagkabigo ng bali sa mga sinulid na bloke ng parallel twin-screw extruder.
Ang bali ng WPC granulator extruder parallel double-screw threaded components ay kumakatawan sa isang malutong na fracture mode; ito ay bihirang sanhi ng isang kadahilanan tulad ng agarang labis na karga, ngunit sa halip ay nagreresulta mula sa pinagsamang mga epekto ng mga depekto sa materyal, konsentrasyon ng stress, at mga pagkarga ng pagkabigla sa pagpapatakbo. Ang mga dahilan na ito ay maaaring uriin sa apat na pangunahing kategorya: ang mismong materyal, mga proseso ng pagma-machine at pagpupulong, mga kondisyon ng pagmamanupaktura at pagpapatakbo, at mga malfunction ng kagamitan.
Mga Pagkakaiba: Karaniwang kinasasangkutan ng fracture ang mga pira-pirasong piraso na may malutong na ibabaw ng bali at walang makabuluhang plastic deformation; magsuot ng manifests bilang unti-unting pagnipis; Ang torsional failure ay kadalasang sanhi ng paglampas sa pinapahintulutang limitasyon ng torque para sa turnilyo.
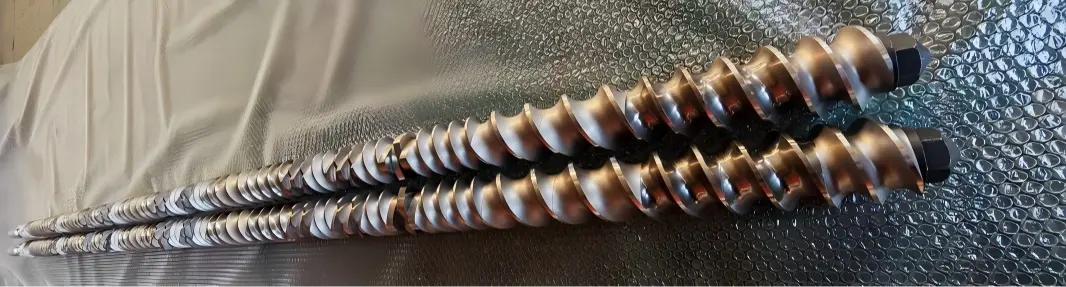
1, Mga materyal at depekto sa paggamot sa init
1. Nabigo ang heat treatment
Ang nitrided layer ay masyadong makapal, na nagreresulta sa mataas na brittleness; ang base na materyal ay walang sapat na tempering, na nag-iiwan ng mga natitirang panloob na stress; sa pagkakalantad sa operating init, ang mga stress na ito ay inilabas, na humahantong sa direktang bali;
Quenching crack: Ang mga micro-crack ay nabuo sa panahon ng blangkong proseso ng pagsusubo; ang mga bitak na ito ay hindi nakita sa panahon ng inspeksyon ng pabrika, ngunit sila ay dumami sa panahon ng operasyon, na humahantong sa isang agarang bali.
2. Raw material inclusion, porosity, o cavities: Ang mga internal inclusion o shrinkage cavity sa mga forged o cast na bahagi ay bumubuo ng mga likas na depekto. Sa ilalim ng normal na mga kondisyon ng operating, ang stress ay puro sa mga depektong site na ito; anumang pagbabagu-bago ay maaaring maging sanhi ng mga depektong ito na masira kaagad.
3. Maling pagpili ng materyal: ang isang high-filler (fiberglass, calcium carbonate, carbon black) na pagbabalangkas ay maling ginamit sa ordinaryong nitrided steel; isang high-corrosion resistance formulation ang inilapat sa hot-work na bakal na walang molibdenum, na nagreresulta sa pagguho ng substrate at pagbuo ng mga micro-crack.
Yongte WPC granulation extruder ay nagbibigay ng mataas na kalidad na tornilyo at bariles, kaya hindi ito makapinsala dahil sa mga materyales at mga depekto sa paggamot sa init. ang aming screw material ay WR4, WR4 ay isang high-performance na wear-resistant na alloy na materyal, pangunahing ginagamit sa paggawa ng mga pangunahing bahagi ng pang-industriyang kagamitan, lalo na sa twin-screw extruder, paghahalo ng mga bahagi at iba pang larangan. Bilang karagdagan, ang WR4 ay maaaring higit pang palakasin ang mga katangian ng ibabaw sa pamamagitan ng surface nitriding o tungsten carbide spraying na proseso upang bumuo ng wear-resistant na layer ng kapal na 0.1~0.3mm, na may katigasan hanggang HV1200~1500, na angkop para sa pagproseso ng hilaw na materyal na naglalaman ng mataas na hardness fillers (tulad ng quartz powder at metal powder).
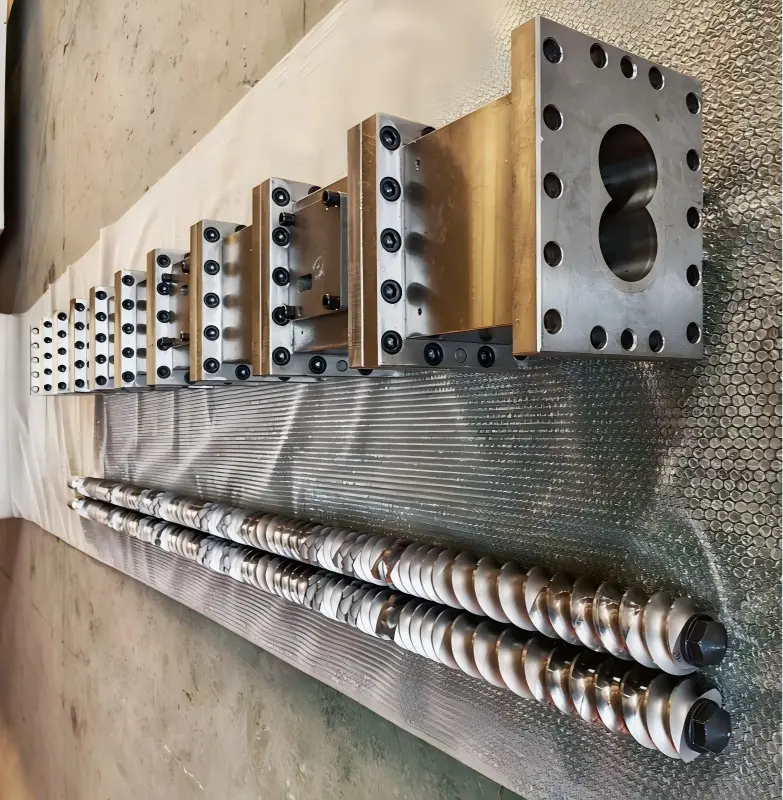
2、Mechanical assembly at structural stress analysis
1. Labis na axial preload: Ang sinulid na bloke ay sinigurado ng locking nut; kung ang preload ay itinakda nang masyadong mataas, ang sinulid na bloke ay sasailalim sa patuloy na mataas na static na presyon; sa pag-init, ang epekto ng thermal expansion ay pumapatong sa kondisyong ito, na nagiging sanhi ng panloob na compressive stress na lumampas sa limitasyon ng bali ng materyal.
Ang axial clearance sa pagitan ng kambal na mga tornilyo ay kritikal: kung ang clearance ay masyadong maliit, ang mga turnilyo ay lalawak dahil sa init, na nagiging sanhi ng mga dulong mukha ng sinulid na mga bloke upang ma-compress at mabali.
2. Keyway/inner hole stress concentration: Ang matutulis na sulok o sobrang maliliit na fillet ng inner hole keyway ay bumubuo ng mga stress concentration points; ang sobrang higpit ng pagkakaakma ng key ay maaaring magdulot ng mga micro-crack sa keyway notch, na pagkatapos ay patuloy na kumakalat.
3. Ang sinulid na ibabaw ng isinangkot ay hindi pantay o naglalaman ng mga dayuhang bagay; ang dulong ibabaw ay maaaring may burr, iron chips, o material debris; pagkatapos ng pagpupulong, ang lokal na pakikipag-ugnay sa punto ay nangyayari sa dulong ibabaw, na nagreresulta sa naisalokal na mataas na presyon sa panahon ng operasyon, na maaaring humantong sa pag-crack sa mga contact point.
4. Mahina ang pagkakahanay ng tornilyo (di-circularity sa pagitan ng dalawang turnilyo); magsuot sa coupling o bearing housing; labis na coaxiality deviation sa pagitan ng dalawang parallel screws; ang sinulid na mga bloke ay napapailalim sa panaka-nakang alternating bending stress, na humahantong sa pagkapagod na bali.
3、Proseso ang epekto sa kondisyon ng pagpapatakbo (madaliang pagkarga na nagti-trigger ng bali)
1. Cold-start / Materyal blockage-induced hard-start: Habang ang materyal sa loob ng barrel ay lumalamig at nagpapatigas, ang tornilyo ay pilit na sinisimulan, na nagreresulta sa isang agarang torque na lampas sa na-rate na torque; ito ay bumubuo ng napakalaking impact load na direktang nabali ang screw block - ang pinakakaraniwang aksidenteng sitwasyon na nararanasan sa site.
2. Mga dayuhang bagay na pumapasok sa bariles (hal., mga matigas na bagay na metal); nuts, gaskets, screw shavings, o metal tool na nahuhulog sa hopper at nahuhulog sa pagitan ng sinulid na bloke at ng bariles, na nagdudulot ng pansamantalang epekto ng compressive.
3. Lokal na overheating at biglaang pagbabago sa thermal stress: ang lokal na temperatura ay tumataas nang husto at pagkatapos ay mabilis na bumababa; ito alternating thermal cycling induces thermal shock crack; lalo na para sa mga nitrided na bahagi, ang kanilang thermal shock resistance ay mahina.
4. Ang labis na pagpuno ng materyal o biglaang pagbabago sa presyon, isang matalim na pagtaas sa rate ng feed, o isang naka-block na exhaust port ay maaaring maging sanhi ng biglaang pag-spike ng presyon ng ulo, na magpapailalim sa sinulid na bloke sa makabuluhang circumferential at axial forces.
4、Pag-iipon ng pinsala sa pagkahapo (mga dati nang nakatagong bitak, biglaang pagsisimula)
Ang sinulid na bahagi ay sumasailalim sa alternating torque at alternating stress sa loob ng mahabang panahon, na nagiging sanhi ng unti-unting pagdami ng mga microcrack sa ibabaw nito; ang mga pinsalang ito ay hindi nakikita ng mata. Gayunpaman, kapag ang mga bitak ay umabot sa isang kritikal na laki, sila ay biglaang kumakalat nang walang anumang paunang babala, na nagbibigay ng hitsura ng "biglaang nabigo."
Mabilis na on-site na paraan ng inspeksyon (visual inspection ng fracture surface)
· Ang ibabaw ng bali ay nagpapakita ng mga lumang bitak at parang shell: fatigue fracture (na nagreresulta mula sa pangmatagalang alternating stress, hindi agarang epekto).
· Patag at maliwanag na mga cross-section na may malutong na butil: brittleness / crack sa nitrided layer na dulot ng paggamot sa init
· Ang ibabaw ng bali ay nagpapakita ng compressive deformation at mga gasgas ng metal; bali na dulot ng pagkabali ng dayuhang bagay.
· Ang bali ay nagmumula sa inner hole keyway location: keyway stress concentration
Mga kaukulang hakbang sa pag-iwas
1. Inspeksyon sa pagkuha ng materyal: magsagawa ng hindi mapanirang pagsubok at pagsubok sa katigasan sa mga forging; i-verify ang mga ulat sa kwalipikasyon ng materyal; kontrolin ang lalim ng nitriding layer para sa mga nitrided na bahagi upang maiwasan ang pagbuo ng mga malutong na nitrided na layer.
2. Assembly: Mahigpit na kontrolin ang axial preload at i-verify ang coaxiality ng screw; linisin nang maigi ang dulong ibabaw at bilugan ang mga gilid ng hakbang.
3. Operating Procedure: Huwag piliting simulan ang chiller; siguraduhin na ang naka-block na materyal ay sapat na pinainit upang matunaw ito bago patakbuhin ang drive; mag-install ng hopper magnet para sa pagtanggal ng bakal.
4. Araw-araw na inspeksyon: Subaybayan ang torque ng pangunahing yunit at pagbabagu-bago ng presyon ng ulo; magsagawa ng mga regular na inspeksyon ng thrust bearings upang maiwasan ang axial displacement.
Mga Kaugnay na Balita
- Ilang amag ang kailangan para sa isang hanay ng mga frame ng pinto?
- Pinagsamang Anti-Bridging Feeding System para sa Recycled Plastic Extrusion
- Ang Yongte Rubber Foam Microporous Seepage Pipe Production Line ay Matagumpay na Na-commissioned para sa Indian Client
- Mga Bentahe ng Rubber Soaker Irrigation Pipes kumpara sa Traditional Irrigation Tubes
- Maaari ba ang Yongte Supply Turnkey Project Service para sa WPC decking plant?
- Matagumpay na Nasubok ang 200x50mm Recycled Solid Plastic Lumber Machine
Mag-iwan ako ng mensahe
bagong produkto


Mga Rekomendasyon sa Balita