Setting ng Temperatura ng WPC Extrusion Machine
Extrusion temperature curve para sa PE wood-plastic composite (HDPE + wood powder)
Mga Naaangkop na Sitwasyon: PE at wood powder composite production lines (flat twin-screw granulation → conical twin-screw / single-screw extrusion molding); para sa PE-wood plastic composites, ang mga pangunahing alalahanin ay localized overheating, moisture content, at carbonization ng wood powder; samakatuwid, ang pinakamataas na temperatura ng materyal ay hindi dapat lumampas sa 185 °C. Sa dalawang yugto na proseso, tinitiyak ng parallel twin-screw granulation stage ang masusing paghahalo, plasticization, at pagbuo ng mga unipormeng butil mula sa HDPE at wood powder; ang kasunod na paghubog ng profile ay isinasagawa gamit ang conical twin-screw o single-screw extruder. Ang naka-segment na diskarte sa pagpoproseso na ito ay nagbibigay-daan sa independiyenteng kontrol sa temperatura sa bawat yugto, sa gayon ay binabawasan ang panganib ng localized na overheating. Ang PE-wood plastic composites ay lubhang sensitibo sa mga kondisyon ng pagproseso; Ang partikular na atensyon ay dapat bayaran sa labis na naisalokal na temperatura sa bariles o mamatay, natitirang kahalumigmigan sa mga hilaw na materyales, at carbonization ng pulbos na kahoy sa ilalim ng mataas na temperatura. Ang mga naturang isyu ay maaaring humantong sa mga char spot sa ibabaw ng produkto, pagkawalan ng kulay, o kahit na pagkasira ng mga mekanikal na katangian. Dahil dito, sa aktwal na produksyon, ang temperatura ng materyal ay dapat na mahigpit na kontrolin, na ang pinakamataas na temperatura ay mas mainam na hindi hihigit sa 185 °C.
I. PE-WPC Extrusion Temperature Curve (Pelletizing Stage + Profile Forming Stage)
① Parallel double granulation (PE wood granulation, parehong direksyon parallel double)
Sa aktwal na produksyon, dapat na maayos ang temperatura batay sa mga parameter ng hilaw na materyal tulad ng nilalaman ng pulbos ng kahoy, laki ng mesh, at index ng daloy ng pagkatunaw ng HDPE: mas mataas ang ratio ng pagdaragdag ng pulbos ng kahoy, mas malaki ang kahirapan sa pagproseso, na nangangailangan ng mas malapit na pagsubaybay sa katatagan ng temperatura sa yugto ng plasticization upang maiwasan ang localized na akumulasyon ng init; kapag ang laki ng mesh ng pulbos ng kahoy ay mas pino, ang partikular na lugar sa ibabaw ay tumataas, na ginagawang mas malamang ang carbonization, na nangangailangan ng naaangkop na pagbawas ng hanay ng temperatura sa yugto ng homogenization. Bukod pa rito, ang kontrol sa supply ng tubig sa flat double granulation stage ay dapat ipatupad mula sa raw material pre-treatment phase; sa pagpasok ng pulbos ng kahoy sa halaman, ang kahalumigmigan na nilalaman nito ay dapat na masuri, at kung ito ay lumampas sa 5%, ang pagpapatayo ng paggamot ay dapat isagawa; kung hindi, ang moisture na pumapasok sa extruder barrel ay maaaring makabuo ng mga bula ng singaw sa ilalim ng mataas na temperatura, na maaaring makompromiso ang pagkakapareho ng granulation at humantong sa mga panloob na depekto ng butas sa mga huling extruded na produkto sa panahon ng kasunod na paghuhulma ng extrusion.
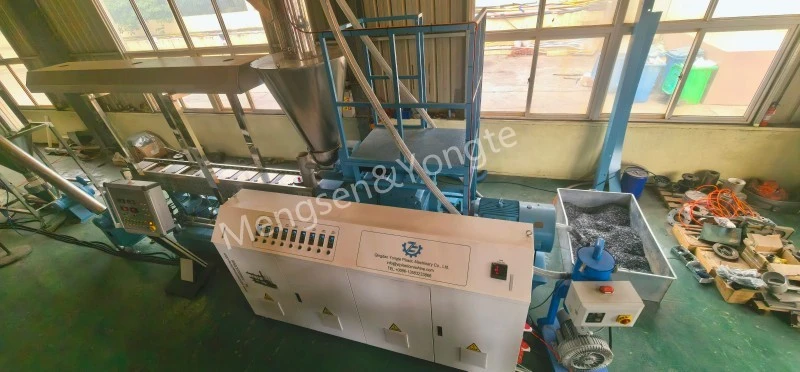
Haba ng silindro mula sa feeding port hanggang sa ulo, bawat °C
|
sektor |
Zone 1 (Addition) |
Zone 2 |
Zone 3 |
Zone 4-6 |
Zone 7-8 |
Zone 9 |
Mamatay ulo |
|
setting |
145~155 ℃ |
155~165 ℃ |
160~170 ℃ |
165~172 ℃ |
168~175 ℃ |
170~178 ℃ |
172~178 ℃ |
pangunahing punto:
· Huwag itakda ang seksyon ng pagpapakain ng masyadong mataas upang maiwasan ang pulbos ng kahoy na lumambot nang maaga at dumikit sa screw rod, na maaaring humantong sa bridging o rod entanglement.
· Ang mga Zone 3–5 ay bumubuo sa pangunahing seksyon ng paghahalo, kung saan ang temperatura ay unti-unting tumataas;
· Bahagyang ibaba ang nozzle head upang mabawasan ang pagtaas ng temperatura sa melt shear zone;
· Ang temperatura ng pagkatunaw ay hindi dapat lumampas sa 185 °C para sa pinalawig na mga panahon; kung hindi, ang mga hibla ng kahoy ay sasailalim sa mabilis na carbonization, na magreresulta sa paglitaw ng mga itim na spot at isang masangsang na amoy tulad ng tabako.
② Forming machine (conical twin-screw SJSZ o single-screw, para sa extruding decking/profile gamit ang wood-plastic pellets)
Conical Twin screw ExtruderTemperature Parameter Table
|
uri ng parameter |
Naglo-load ng seksyon (Yunit: °C) |
Saklaw ng compression (unit: °C) |
Seksyon ng tambutso (unit: °C) |
Saklaw ng pagsukat (unit: °C) |
Temperatura ng ulo (unit: °C) |
Temperatura ng amag (unit: °C) |
Sinusukat na temperatura ng pagkatunaw (unit: °C) |
|
Itakda ang temperatura |
140~150 |
150~162 |
158~168 |
162~172 |
165~173 |
168~175 |
170~180 |
Talahanayan ng Parameter ng Temperatura para sa Single-Screw Extrusion (Co-extruded Surface Layer / Simple Profile)
|
Kategorya ng Parameter |
Naglo-load ng seksyon (Yunit: °C) |
Saklaw ng compression (unit: °C) |
Saklaw ng pagsukat (unit: °C) |
Temperatura ng ulo (unit: °C) |
Temperatura ng amag (unit: °C) |
|
itakda ang halaga |
135~145 |
148~160 |
158~168 |
162~170 |
165~172 |
✅ Mga Prinsipyo sa Pagpapatakbo ng Temperatura
1. Ang pagtatakda ng temperatura ay hindi katumbas ng aktwal na temperatura ng pagkatunaw; mahalagang gumamit ng melt probe upang maisagawa ang aktwal na mga sukat ng temperatura ng pagkatunaw. Dahil sa pagbuo ng init na dulot ng screw shear, ang sinusukat na temperatura ng pagkatunaw ay karaniwang lumalampas sa itinakdang temperatura ng 5–12 °C.
2. Ang temperatura sa seksyon ng tambutso ay hindi dapat itakda nang masyadong mataas. Sa rehiyong ito, ang adsorbed water vapor at low-molecular-weight volatiles sa loob ng wood powder ay inilalabas sa malalaking dami; kung ang temperatura sa zone na ito ay labis na mataas, ang mga gas ay maaaring mabigong patuloy na makatakas mula sa tinunaw na materyal, na maaaring madaling humantong sa foaming ng pagkatunaw at mag-trigger ng thermal degradation ng wood powder surface, na magreresulta sa carbonization.
3. Ang temperatura ng amag ay dapat na bahagyang mas mataas kaysa sa temperatura sa seksyon ng pagsukat upang matiyak na ang natunaw na materyal ay nananatili ng sapat na kakayahang umagos sa pagpasok sa lukab ng amag, sa gayon ay pinapadali ang makinis na pagpuno at paghuhulma, at binabawasan ang pagbuo ng mga pitting defect sa ibabaw ng produkto na sanhi ng hindi sapat na flowability; gayunpaman, ang temperatura ng amag ay hindi dapat masyadong mataas, dahil ang sobrang mataas na temperatura ng amag ay magbabawas sa rate ng paglamig ng layer ng ibabaw ng nilusaw na materyal, na humahantong sa pagdikit ng materyal sa ibabaw ng amag (pagdikit ng amag), at posibleng magresulta sa akumulasyon ng materyal at mga marka ng pagkapaso sa mga lugar kung saan nananatili ang materyal sa mahabang panahon.
Mga Kaugnay na Balita
- Mga Bentahe ng Rubber Soaker Irrigation Pipes kumpara sa Traditional Irrigation Tubes
- Maaari ba ang Yongte Supply Turnkey Project Service para sa WPC decking plant?
- Matagumpay na Nasubok ang 200x50mm Recycled Solid Plastic Lumber Machine
- Ang Yongte WPC Column making machine na may co-extrusion ay matagumpay na nasubok
- Paano magagamit ang pag-aaksaya ng plastic film upang makagawa ng mga produktong wood-plastic composite (WPC)?
- Aplikasyon para sa Rubber Foamed Water-Permeable Pipe
Mag-iwan ako ng mensahe